멈추지 않는 공정을 위한 제어 시스템.

PLC·HMI/SCADA·제어 판넬부터 계장·밸브까지. 기계를 잘 이해하는 전기제어 기술자가 제지·2차전지·소재 현장의 공정에 맞춰 제어를 설계합니다.

시연 화면 · 가상 값
농도 (AIT-101)

3.20%

SP 3.20
유량 (FIT-102)

42.0m³/h

SP 42.0
밸브 개도 (FV-103)

48%

SP 48
운전 모드

측정 — 농도계

품질을 좌우하는 공정 값을 잽니다.

계측기 공급·설치와 DCS/PLC 연동 — SATRON 농도·고해도 측정기

TR-06

판단 — PLC

측정값을 설정값과 비교해 밸브와 펌프에 명령을 보냅니다.

PLC 로직 설계와 제어 판넬 제작

TR-03TR-05TR-07

표시 — HMI

운전 상태·알람·추이를 한 화면에 모읍니다.

HMI·SCADA 화면 설계, 계측값·알람 정합

TR-06TR-01

동작 — 제어 밸브

PLC 명령대로 열림 정도를 바꿔 흐름을 조절합니다.

밸브 공급과 Control Valve 자동제어 — LINOR 밸브

TR-07

동작 — 펌프

인버터와 모터를 시퀀스·인터록 조건에 맞춰 돌립니다.

Pump·Inverter 시퀀스·인터록·알람 구현

TR-04TR-02

수동으로 바꿔 흔들림을 넣고, 자동으로 돌려 제어가 값을 되찾는 모습을 보세요.

숫자로 보는 테슬라이엔지

47

함께한 고객사

2025년 3월 기준

1,287건

고객과 함께한 프로젝트

2025년 3월 기준

2018년

설립

제어가 일하는 방식

01

측정

센서·계측기가 농도·유량·압력처럼 품질을 좌우하는 값을 읽습니다.

02

판단

PLC가 읽은 값을 설정값과 비교해 무엇을 할지 정합니다.

03

표시

HMI·SCADA가 상태와 알람, 추이를 운전자에게 보여 줍니다.

04

동작

밸브·모터·서보가 명령대로 움직이고, 그 결과가 다시 측정됩니다.

이 고리를 설계하고, 판넬을 만들고, 현장에서 시운전까지 맞추는 것이 저희 일입니다.

사업분야 보기 →

하는 일

제어 로직, 화면, 판넬, 계측기부터 해외 설비 수입·설치까지 한 회사에서 맡습니다. 설비가 기계적으로 어떻게 움직이는지 이해하고 그에 맞는 제어를 만듭니다.

산업 자동화 솔루션

공정을 분석해 PLC 로직과 HMI 화면, 제어 판넬을 만듭니다.

  • PLC 제어 시스템 개발
  • HMI, SCADA 설계 및 구현
  • 제어 판넬 제작, 설치
자세히 보기

공장 자동화 엔지니어링

플랜트 전체의 자동화 설계와 노후 시스템 업그레이드를 맡습니다.

  • 플랜트 자동화 시스템 설계 및 구축
  • 공정 최적화 컨설팅
  • 시스템 통합 및 업그레이드
  • 유지보수 및 기술지원
자세히 보기

계장·밸브 통합 솔루션

SATRON 계측기와 LINOR 밸브를 공급·설치하고 DCS/PLC와 연동합니다.

  • SATRON 계측기 국내 공급
  • LINOR 밸브 국내 공급
  • 단종 장비 지원
자세히 보기

자동화설비 수입·설치

해외 자동화 설비를 들여와 설치하고, 기존 라인의 전기·제어와 연결해 시운전합니다.

  • 해외 자동화 설비 수입
  • 설치 및 시운전
  • 기존 라인과 전기·제어 연동
자세히 보기

산업별로 보기

제지

초지기의 Slice·진공·스팀부터 판넬 교체, 수처리 계측까지

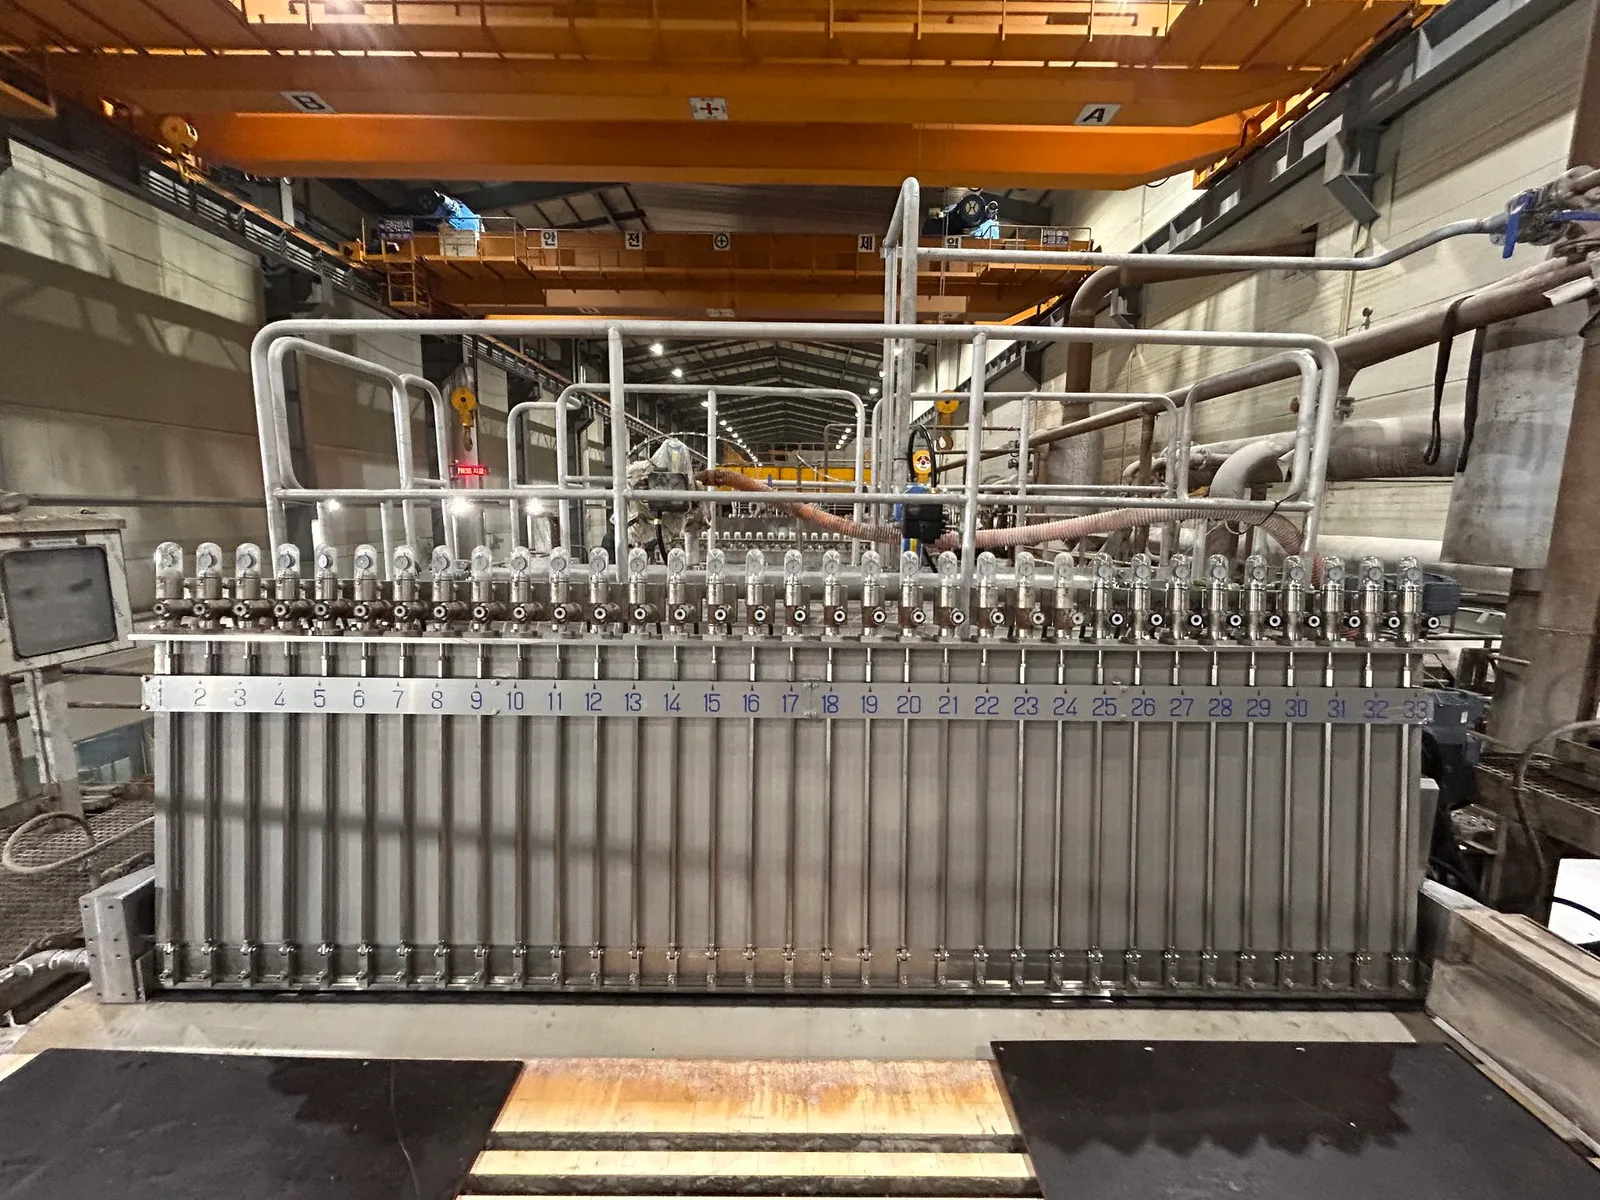
  • Head Box Slice 위치제어 (TR-01)
  • 조약·펄퍼·초지기 부대설비 모터·인터록 (TR-02)
  • 진공라인 (TR-04)
  • PLC 마이그레이션 (TR-05)
  • 수처리 계측·HMI (TR-06)
  • 스팀 공급라인 (TR-07)

2차전지

Slot Die 코팅 APC 파일럿 — PLC 이하 제어·구동 전체

  • Slot Die 위치제어, APC 보정값 연계 (TR-03)

그 밖의 산업

화학·소재·연구기관 현장의 제어·계측

화학·소재 · 쿠라레코리아(유)쿠라레코리아(유) 실험실 라미네이팅 설비 자동화 시스템 구축
연구기관 · 국방신뢰성 연구센터국방신뢰성 연구센터 안전모니터링 시스템 구축
기타 · 한국이화한국이화 Taping Machine 제어시스템 Migration
화학·소재 · 한국이네오스한국이네오스 Palletizer 자동화 시스템 Rebuild

현장에서 풀어 온 문제

과제와 수행 범위, 결과를 현장 기록 그대로 옮겼습니다.

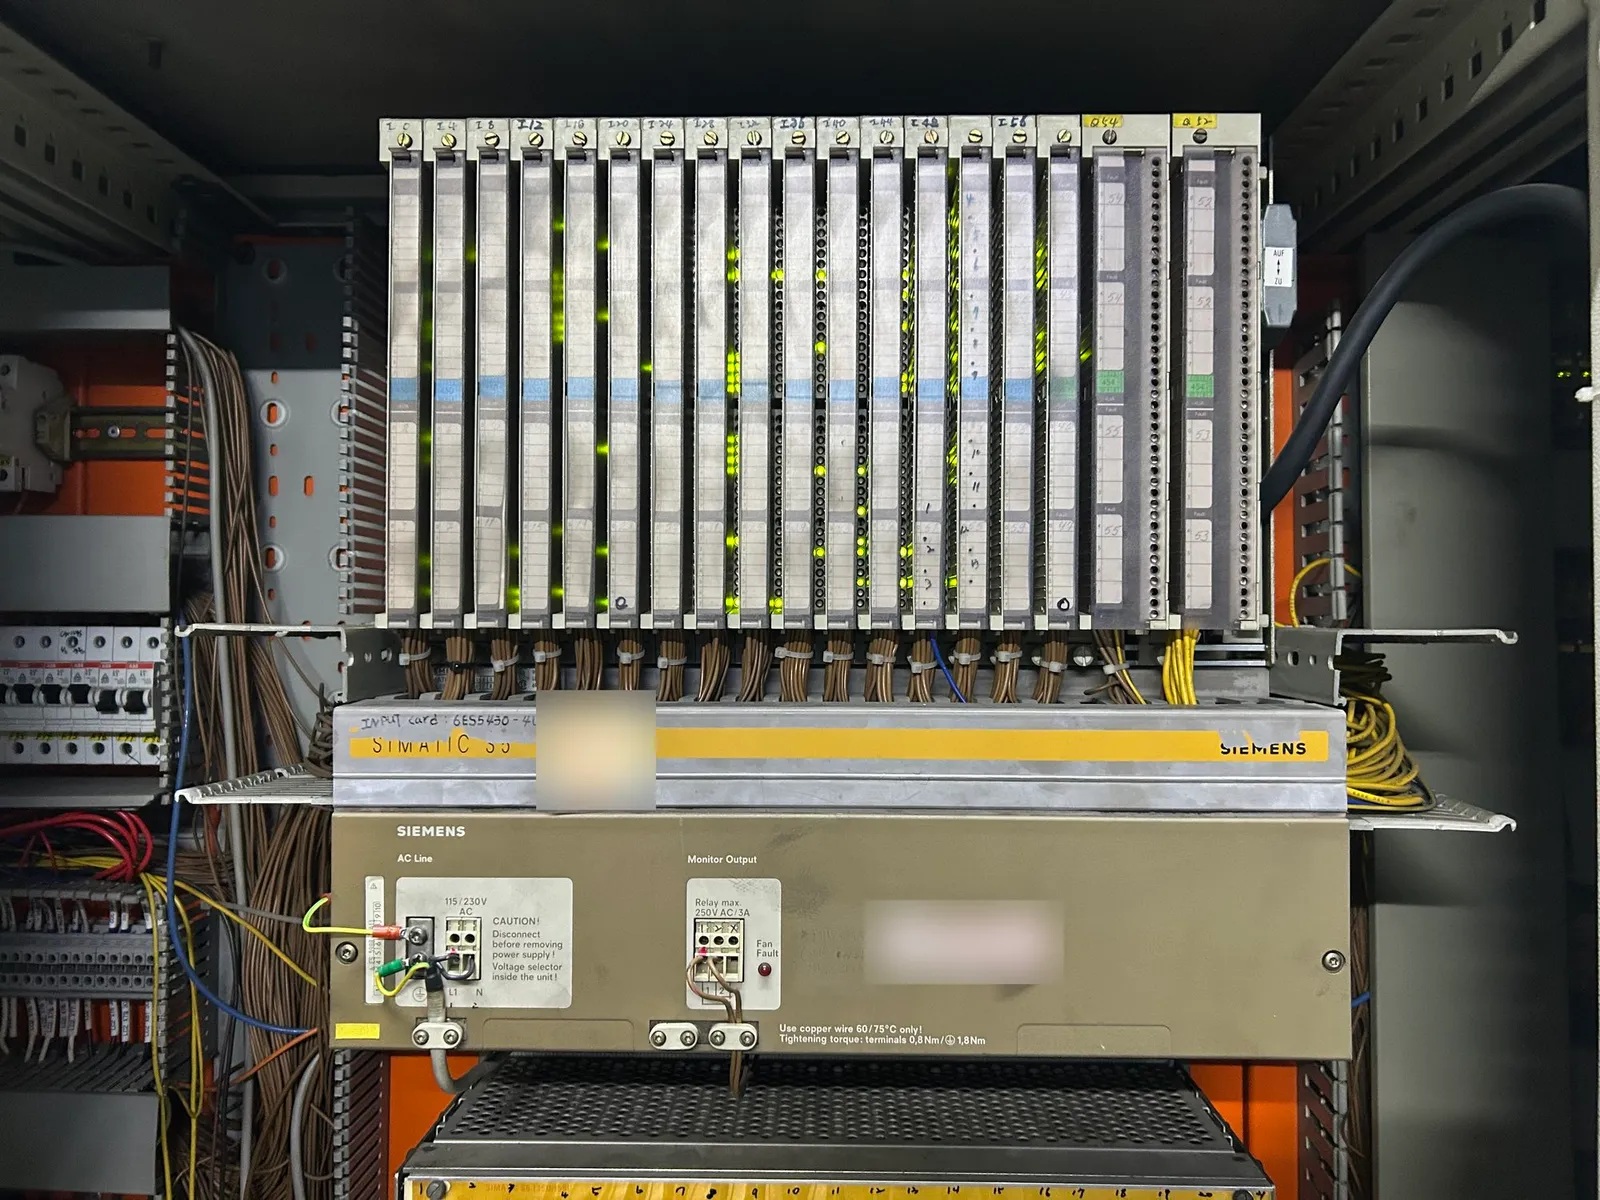
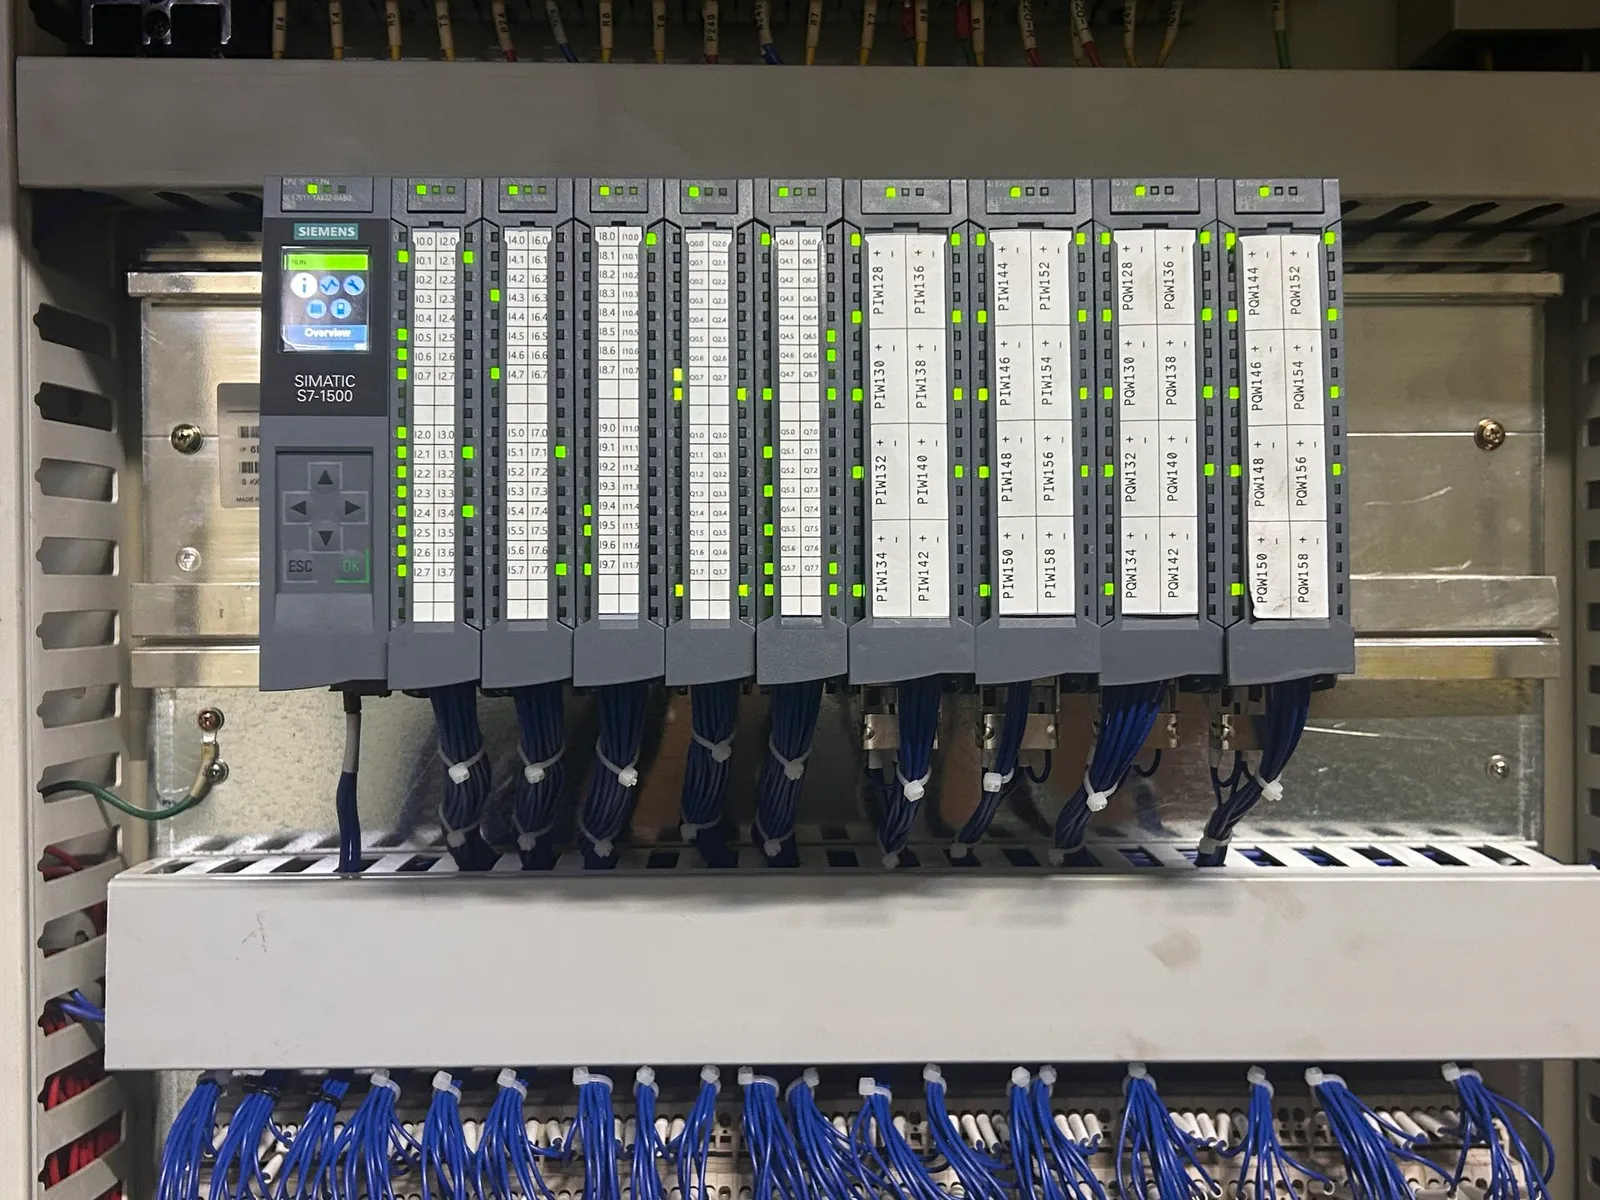
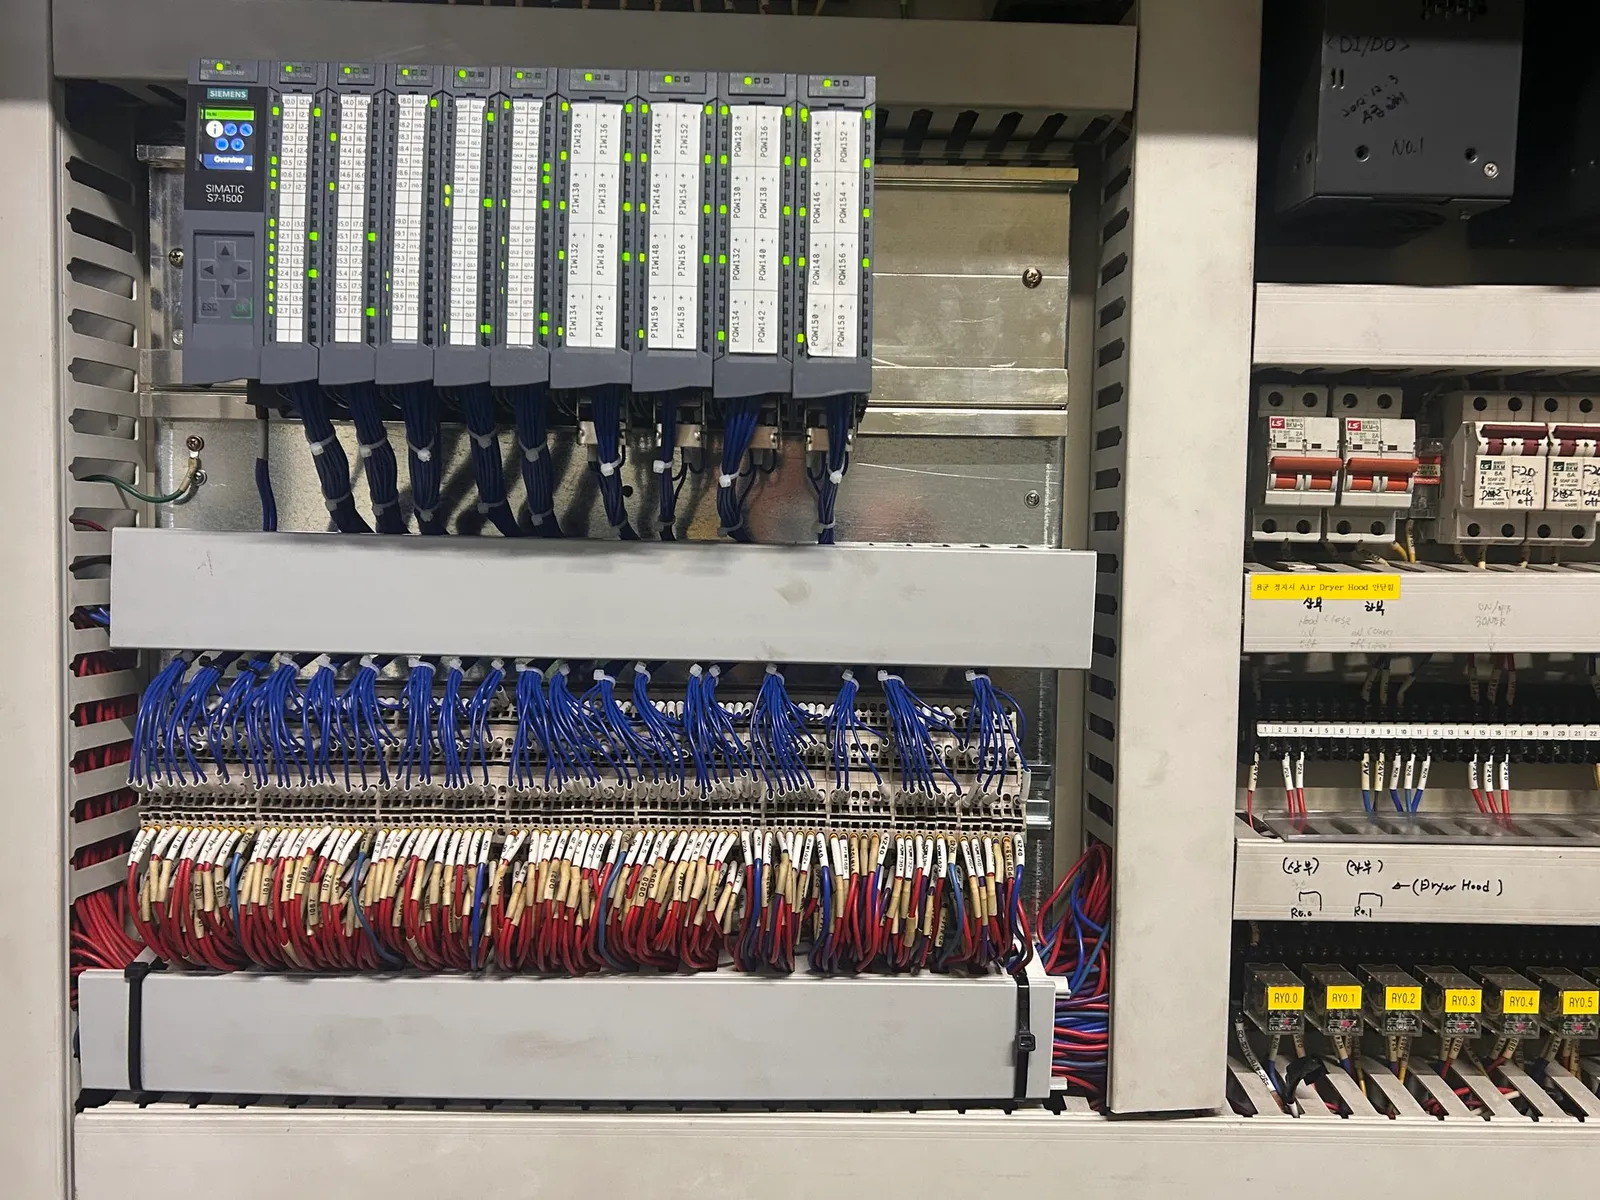
TR-05 · 한국제지SIMATIC S5 → S7-1500 PLC 마이그레이션정상 운전

SIMATIC S5 → S7-1500 PLC 마이그레이션

단종 S5 제어시스템을 S7-1500으로 안정적으로 이전

현장 과제

  • SIMATIC S5 단종과 예비품 부족으로 고장 시 장기 생산정지 위험 증가
  • 기존 프로그램 유지보수 환경이 제한되어 향후 장애대응과 개조가 어려운 구조
  • PLC뿐 아니라 다수의 배선·I/O·인버터·계측기·HMI를 함께 전환
  • 자동변환이 어려운 S5 로직과 파라미터를 원본을 보며 수동 재구현

수행 범위

  • S5 백업·로직·파라미터 분석과 I/O Address·배선 전수 대조
  • S5와 S7-1500 명령어·메모리·프로그램 구조 차이를 반영한 재프로그래밍
  • 제어 판넬 개조·HMI 수정·인버터·계측기·통신장비 연계
  • 정비기간 내 I/O·인터록·자동운전·생산설비 종합 시운전

결과

정상 운전 정비기간 내 전환 완료 · 정상 생산 및 S7-1500 정상 운전

SIMATIC S5 → S7-1500HMII/O Migration
  1. I/O · 인버터 · 계측기
  2. SIMATIC S7-1500
  3. HMI
TR-03 · SK onSlot Die APC 파일럿 시스템정상 운전

Slot Die APC 파일럿 시스템

상위 APC 보정값을 Servo·Actuator 위치제어로 연계

현장 과제

  • SK on Slot Die APC Pilot System에 적용된 하위 제어·구동 시스템
  • APC는 상위 전문업체가 담당하고 TESLA ENG.가 PLC 이하 전 범위를 구현
  • Logic Diagram과 요구 신호를 기준으로 명령값·현재값·상태·알람 인터페이스 정의
  • 상위 보정값과 실제 구동위치 정합성 검증이 핵심

수행 범위

  • Mitsubishi PLC·제어 판넬·HMI·Servo·Actuator 제어 전반
  • APC Target/Correction Value 수신과 Position/Ready/Interlock/Alarm 피드백
  • Auto/Manual·Servo Ready·위치도달·인터록·이상상태 로직
  • 통신시험·I/O·Servo 응답·현장 튜닝·검수

결과

정상 운전 APC 명령값–실제 위치값 정합 검증 완료 · SK on 파일럿 시스템 정상 운전

Mitsubishi PLCAPCHMIServoActuatorAPC Interface
  1. Servo · Actuator
  2. Mitsubishi PLC · 제어 판넬
  3. APC 보정값 수신 · HMI
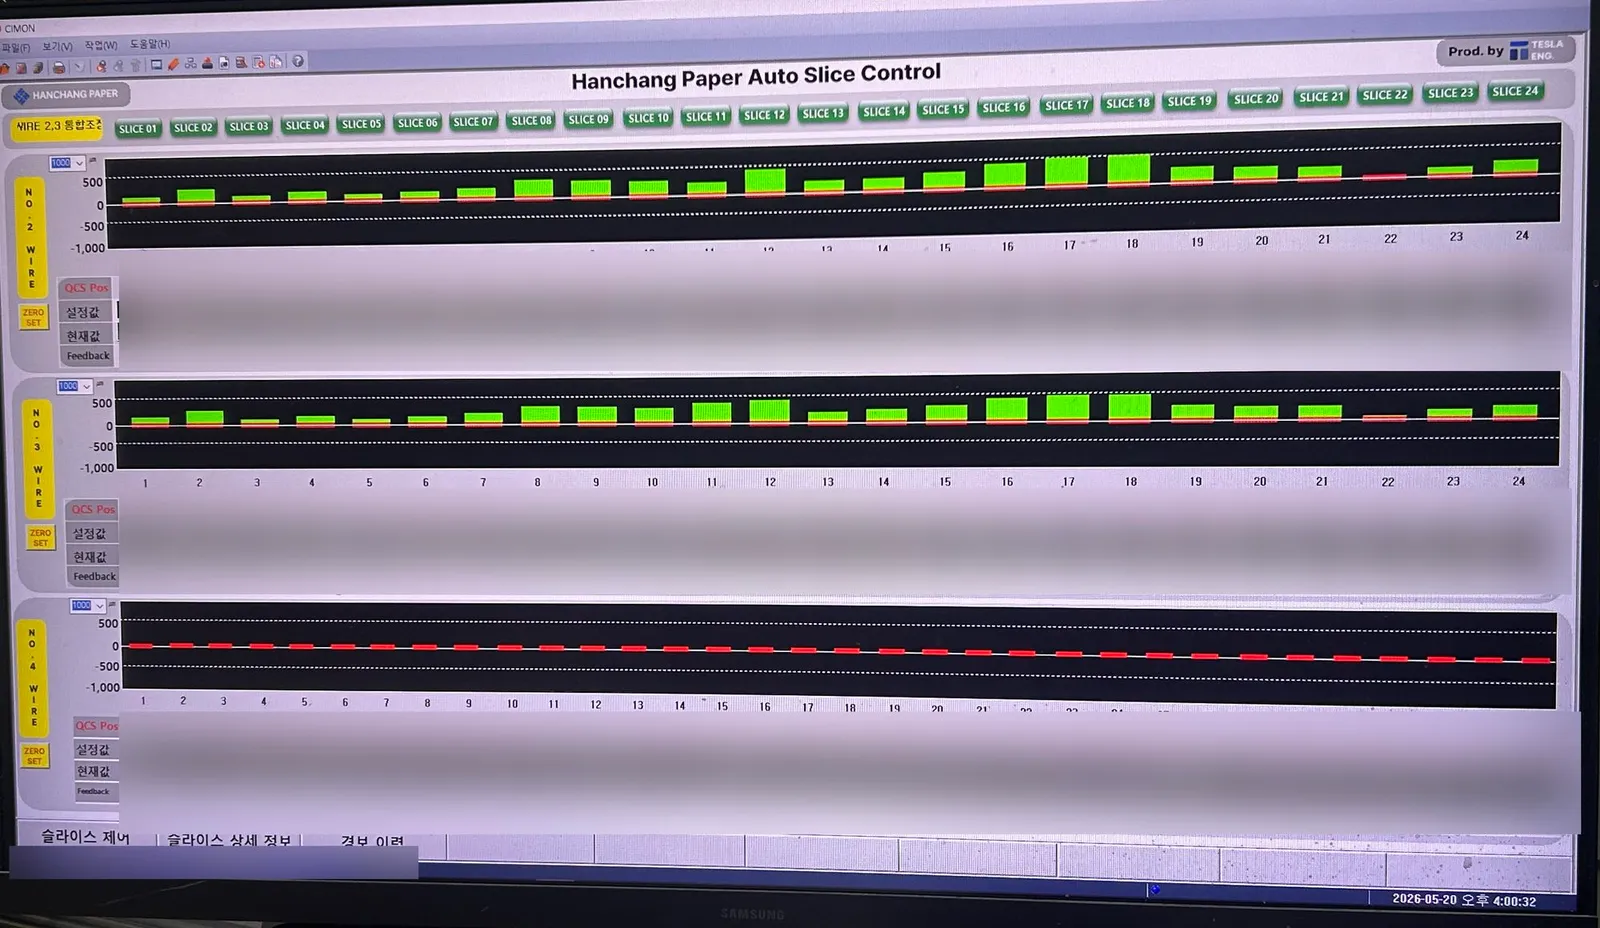
TR-01 · 한창제지Auto Slice 시스템정상 운전

Auto Slice 시스템

수동 Slice 조정을 PC HMI 기반의 정밀 위치제어로 전환

현장 과제

  • Head Box 상부에 직접 접근해 Slice를 잠그거나 여는 수동 조정 방식
  • Wire별 조정이 필요해 품질 이상 발생 시 즉시 대응이 어려운 운전 구조
  • Actuator 간 위치 편차가 큰 경우 Slice 및 구동부 손상으로 이어질 수 있는 기계 조건
  • Wire 2·3 각 24개, Wire 4 33개로 총 81개 Actuator 운전

수행 범위

  • Actuator·제어 판넬·PLC·PC HMI 구성과 현장 전기공사
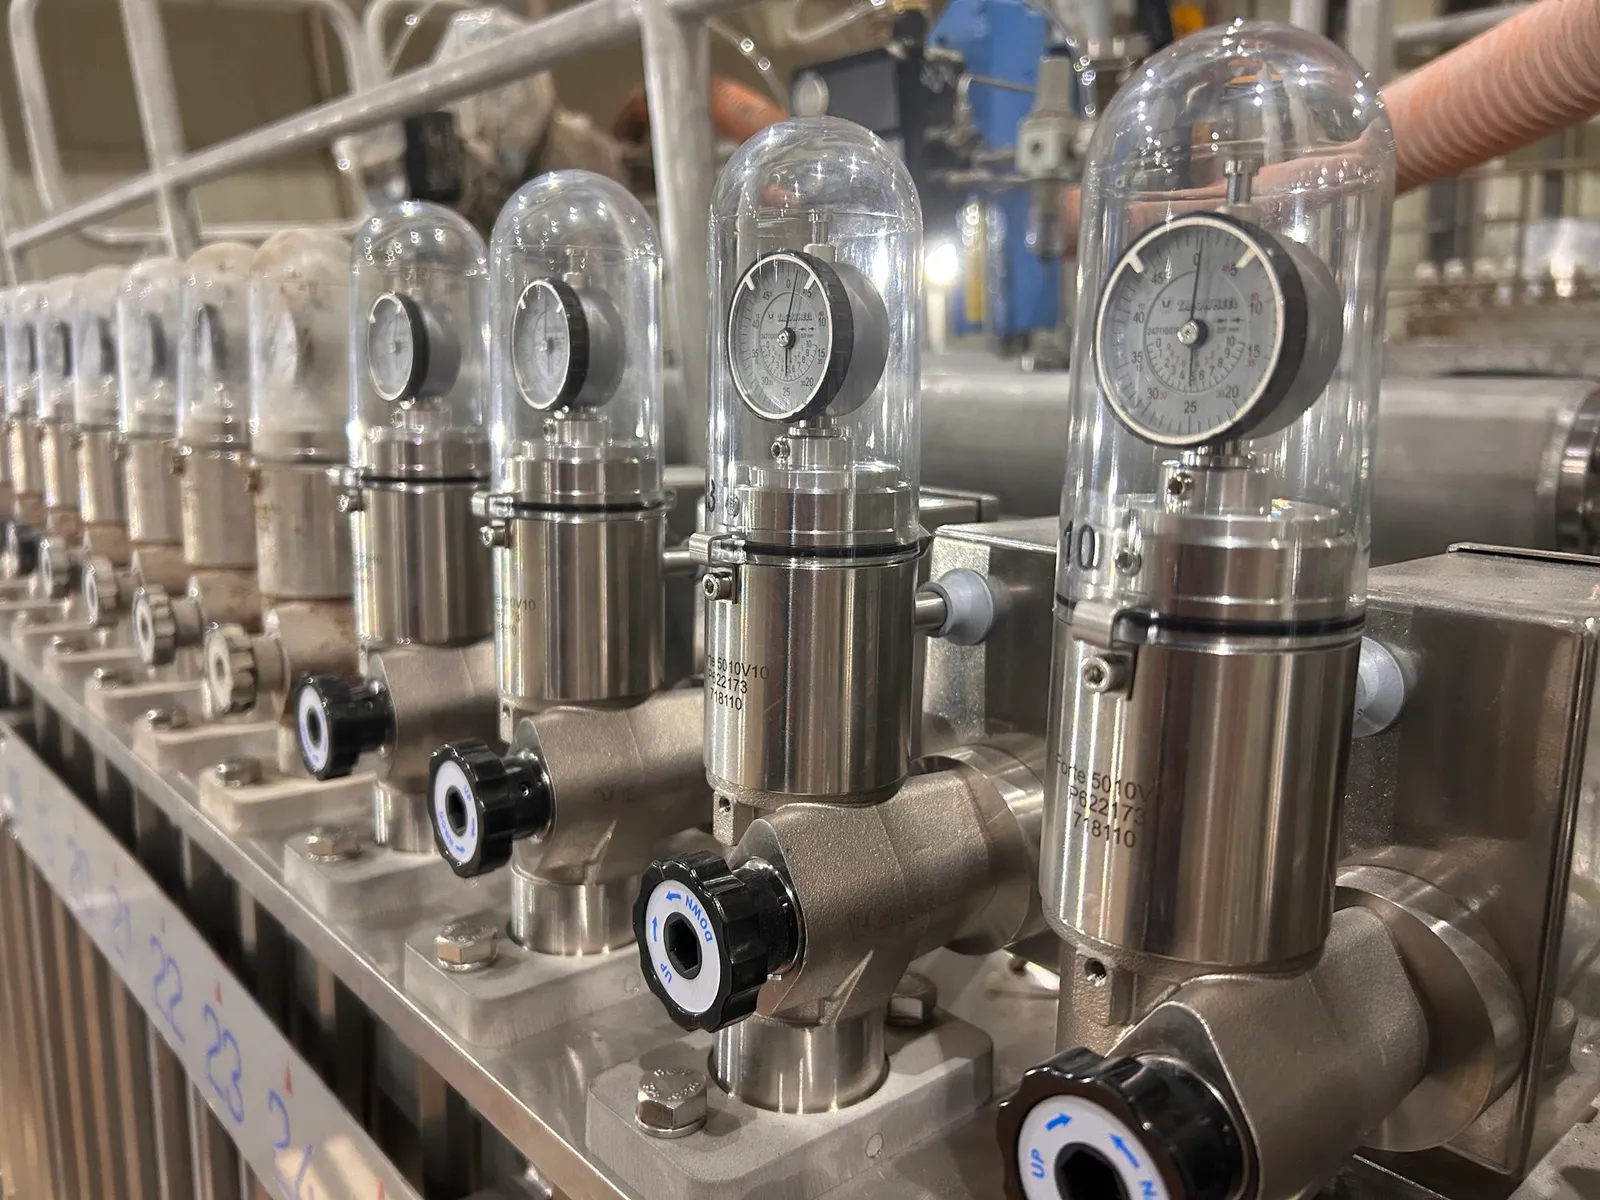
  • Internal Sensor 위치값을 RS-485 Modbus로 지령·피드백하는 위치제어
  • Actuator별 개별조정과 Wire별 통합조정을 PC HMI에서 제공
  • 통신 순서제어, 상·하한, 이동량 제한, 위치불일치 보호로 손상 위험 억제

결과

정상 운전 원격조작·마이크로미터 단위 위치제어·Wire별 통합운전 구현 · 정상 운전

Auto SlicePC HMIPLCRS-485 Modbus
  1. Actuator 81개 · Internal Sensor
  2. PLC · RS-485 Modbus
  3. PC HMI
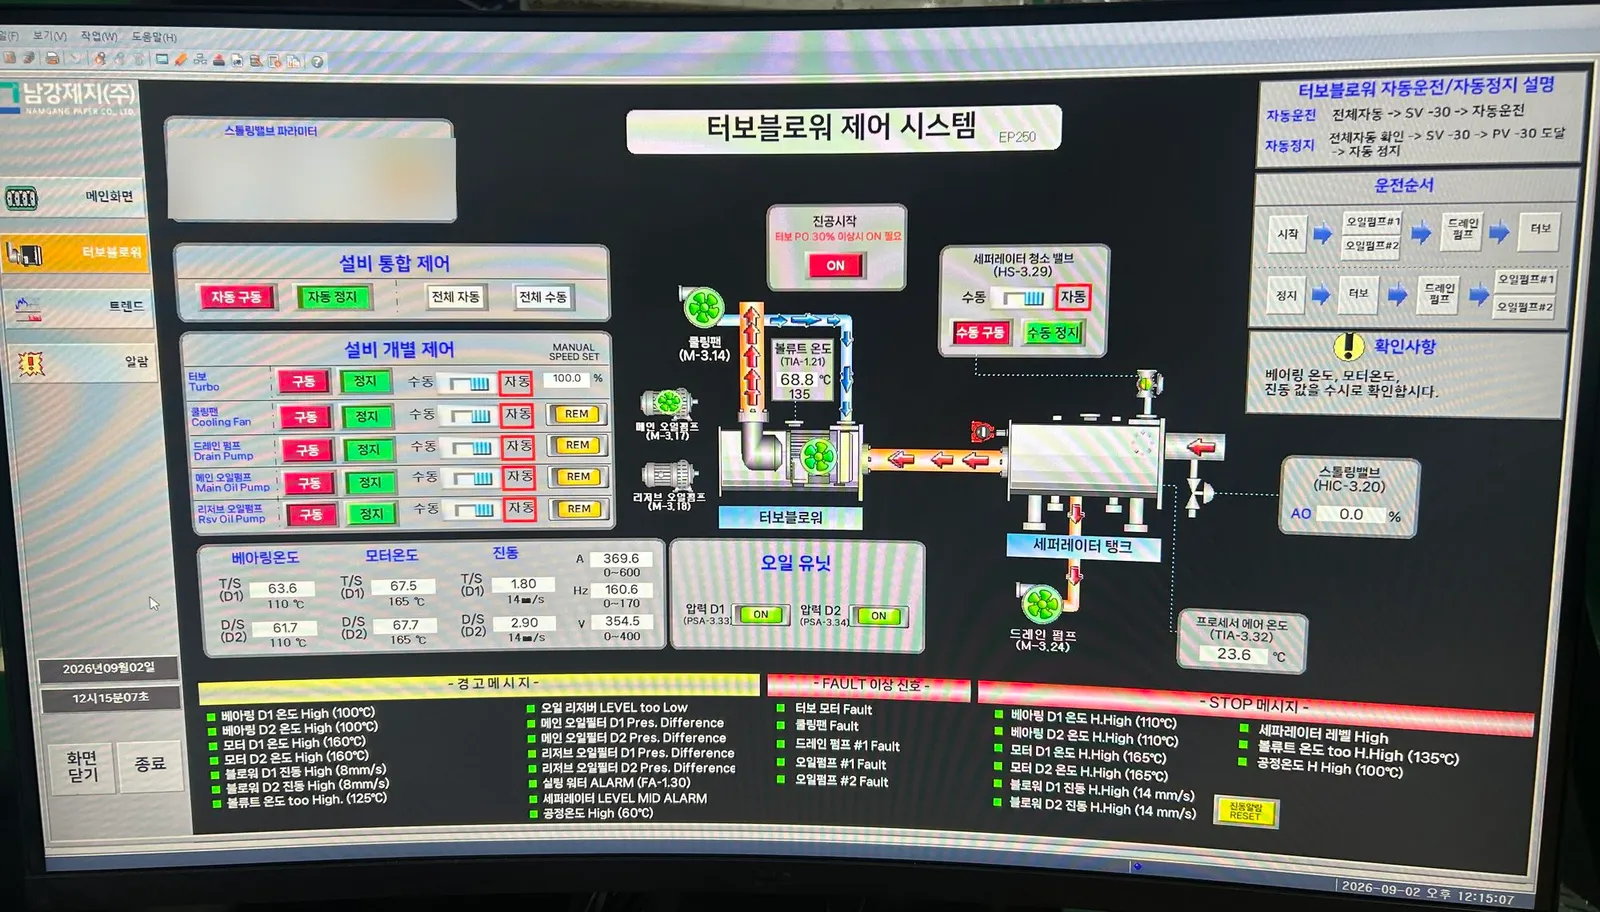
TR-04 · 남강제지Turbo Vacuum 시스템정상 운전

Turbo Vacuum 시스템

Logic Diagram을 현장 기계조건에 맞게 구현한 Turbo Vacuum 제어

현장 과제

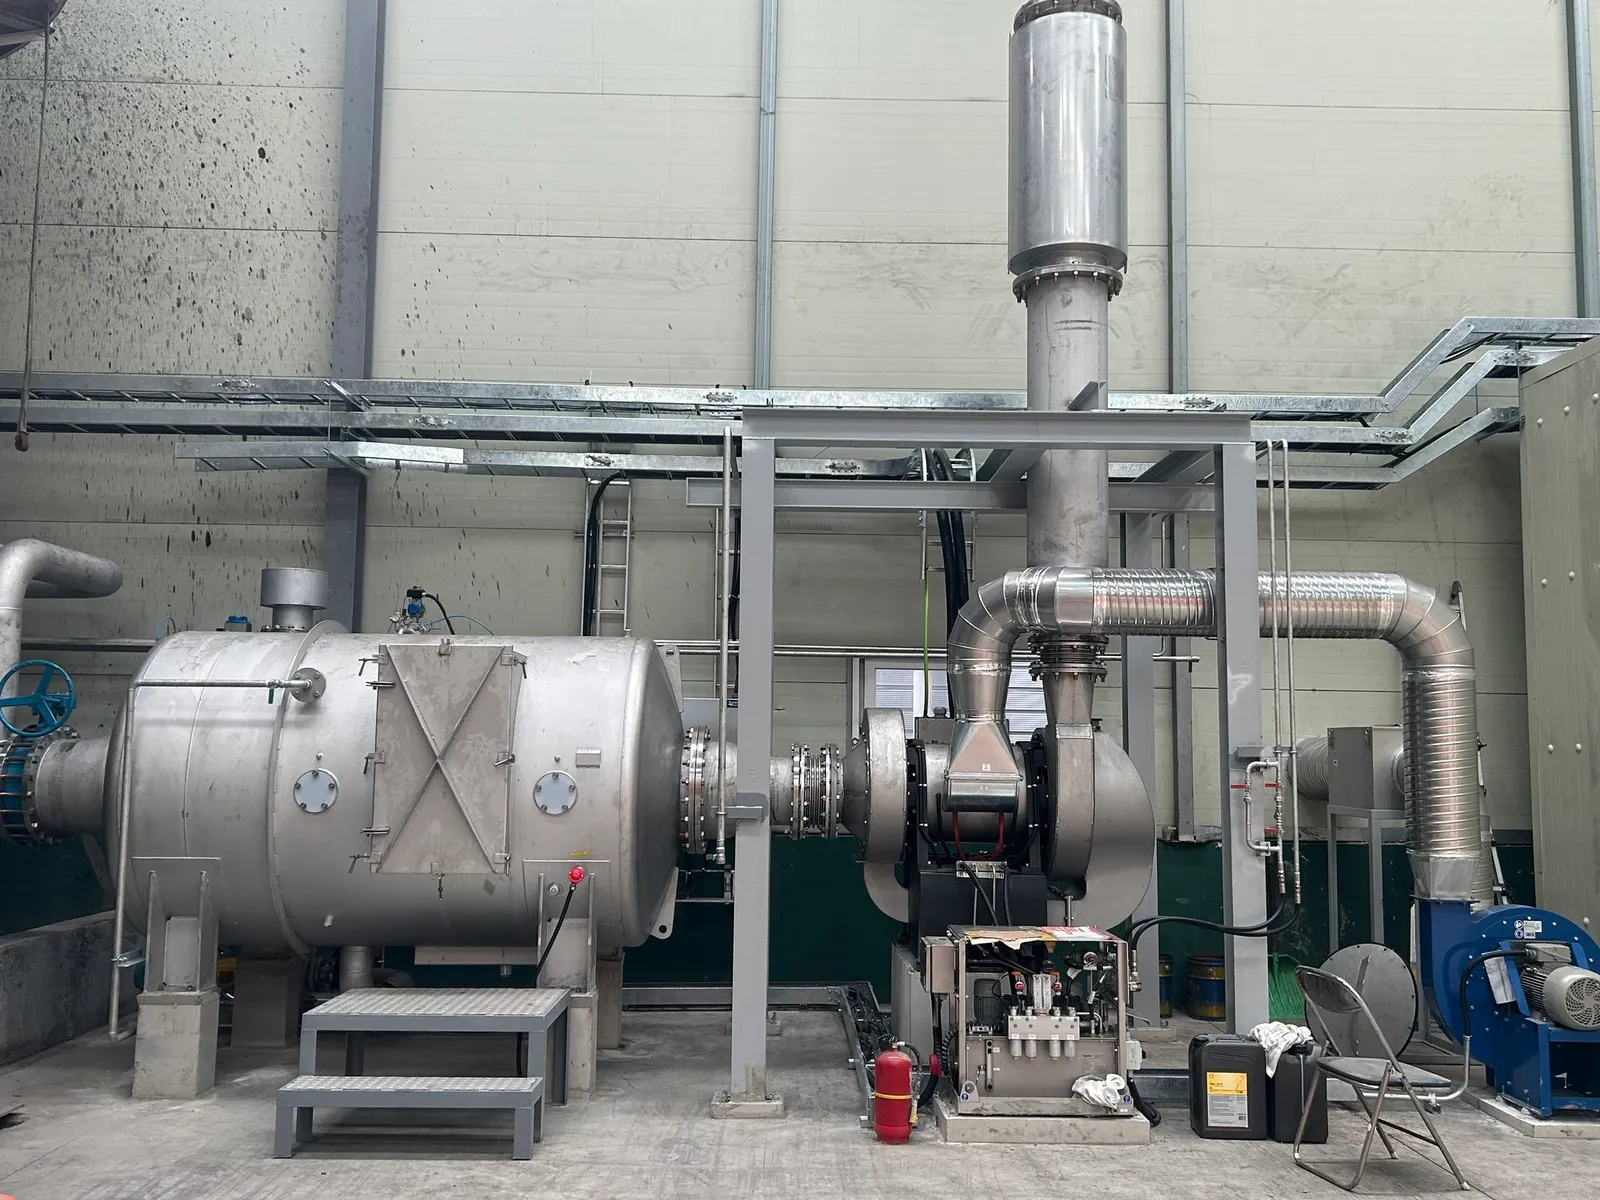
  • 기존 Nash Vacuum Pump를 Turbo Vacuum System 2식으로 전환하는 설비 개선
  • 장비업체 Logic Diagram을 기준으로 PLC·HMI 프로그램 작성
  • 도면과 실제 배관·밸브·기계 허용범위가 다른 부분을 현장에서 재정의
  • 진공라인 압력 변화와 기계 한계 내에서 운전순서를 조정하는 것이 핵심

수행 범위

  • Logic Diagram 분석과 발주처·장비업체 기술협의
  • PLC·HMI·제어 판넬·현장 전기공사 전 범위
  • Pump·Fan·Valve·Inverter·Pressure·Tank Sequence·Interlock·Alarm
  • 기계 허용범위 명령 제한과 진공압력 응답 기반 튜닝·시운전

결과

정상 운전 현장 설비조건에 맞춘 Sequence·Interlock·진공제어 조정 완료 · 정상 운전

Turbo VacuumPLCHMIInverter
  1. Pump · Fan · Valve · Inverter · 압력
  2. PLC · 제어 판넬
  3. HMI
TR-07 · 무림피앤피스팀 라인 감시 시스템 (S-OIL 연계)정상 운전

스팀 라인 감시 시스템 (S-OIL 연계)

스팀 공급설비의 직접제어·모니터링과 이기종 DCS 통신 연계

현장 과제

  • 무림피앤피에서 S-OIL로 공급되는 Steam Line의 제어·계측·모니터링
  • Pressure·Temperature·Flow·Conductivity·Tank Level·Valve Opening을 LS PLC에서 수집·제어
  • LS PLC와 Yokogawa DCS 간 Modbus TCP를 광네트워크에서 구성하는 이기종 연계
  • 통신정보가 부족한 상태에서 포트·케이블·설정·수신값을 현장에서 단계별 검증

수행 범위

  • LS PLC 계측·제어 로직, Control Valve 자동제어, 터치 HMI 구성
  • Modbus TCP 설정, Address Mapping, Data Type·Byte Order·Scale 대조
  • 무림피앤피·S-OIL 수신처별 통신경로와 물리 광라인 2개 검증
  • 광모듈·통신포트·케이블 결선·DCS 수신 데이터를 끝단까지 확인

결과

정상 운전 스팀라인 직접제어·HMI 모니터링·LS PLC–Yokogawa DCS 통신 정상화

LS PLCYokogawa DCSTouch HMIModbus TCP광네트워크
  1. Pressure · Temperature · Flow · Control Valve
  2. LS PLC · 터치 HMI
  3. Yokogawa DCS (Modbus TCP · 광네트워크)
TR-06 · 한창제지수처리 계측·HMI 개선정상 운전

수처리 계측·HMI 개선

실제 공정과 HMI 정보의 정합성을 회복한 계측·화면 개선

현장 과제

  • 실제 설비 운전상태와 HMI 표시가 다르고 알람이 정확히 표시되지 않는 문제
  • Flow·Level·pH·Temperature·Conductivity가 현장값과 다른 Scale·Unit 불일치
  • 통신 단절이 반복되고 설비의 공정 연결관계를 HMI에서 파악하기 어려운 구성
  • 계측기 교체·신설과 기존·신규 설비 선택 자동운전을 함께 구현

수행 범위

  • PLC–HMI Tag를 전수 대조하여 운전상태·계측값·알람 정합성 확보
  • 계측기 Scale·Engineering Unit 재설정과 통신배선·설정·장비 점검·교체
  • 공정 흐름을 기준으로 설비 소속·상태·이상이 보이도록 HMI 재설계
  • 사용자가 선택한 여러 계측값을 공통 시간축으로 비교하는 Trend·History 구현

결과

정상 운전 설비상태·계측값 정합 및 신구 설비 선택 자동운전 · 정상 운전

InstrumentationPLCHMITrendHistory
  1. Flow · Level · pH · Temperature · Conductivity
  2. PLC
  3. HMI · Trend · History
TR-02 · 한창제지5호기 OP Panel 마이그레이션정상 운전

5호기 OP Panel 마이그레이션

정비기간 내 대규모 판넬 철거·설치·결선·시운전 수행

현장 과제

  • 조약실·펄퍼·초지기 부대설비의 모터 조작과 인터록을 담당하는 OP Panel
  • 기존 회로와 다수의 현장 배선을 유지하면서 신규 판넬으로 전환
  • 생산 정지가 허용된 정비기간 내 철거부터 생산 재개까지 완료해야 하는 공사
  • Motor Run/Stop·Emergency Stop·Status·Process Interlock를 종합 검증하는 전환 작업

수행 범위

  • 기존 도면·회로·현장 배선 조사 및 신호 이관 계획
  • 신규 제어 판넬 설계·제작·사전검사 및 기존 판넬 철거
  • 현장 설치·다수 결선·I/O 전수검사·인터록 연동시험
  • 정비일정에 맞춘 작업 순서 관리와 시운전 후 생산 재개 대응

결과

정상 운전 판넬 제작부터 철거·결선·I/O·연동 시운전까지 일괄 수행

Control Panel MigrationMotor ControlInterlock
  1. 모터 · 현장 배선
  2. 신규 OP 제어 판넬 · 인터록
  3. Run/Stop · 비상정지 · 상태 표시

설계에서 유지보수까지

01

설계

공정·도면·Logic Diagram을 분석해 I/O와 제어 로직을 설계합니다.

TR-05
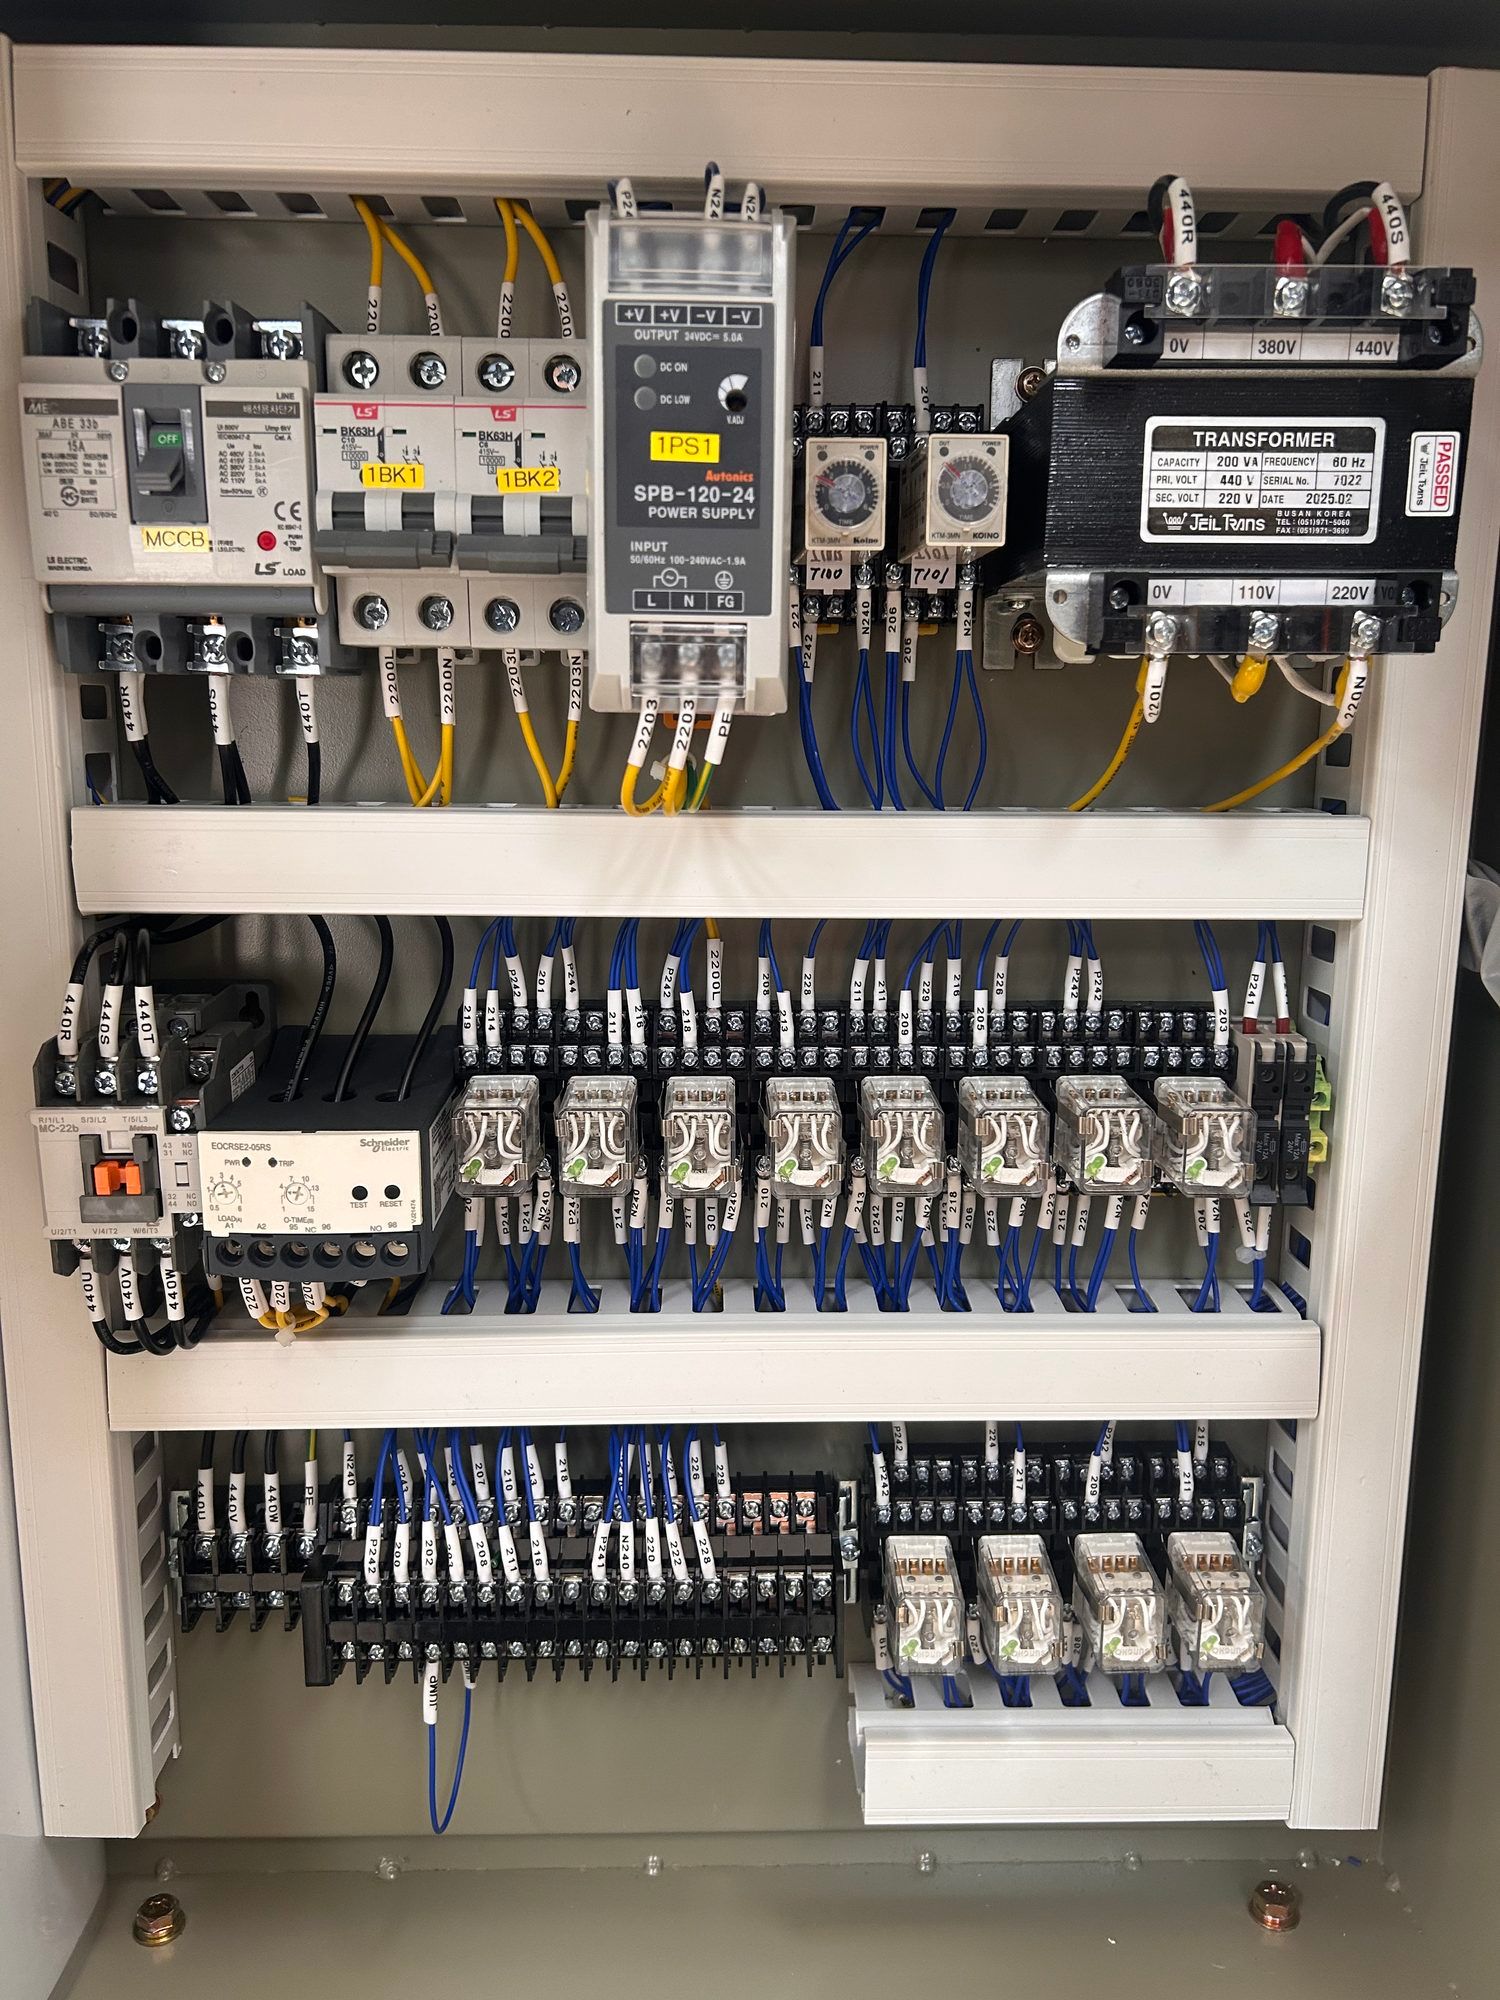
제어 판넬 내부. 위쪽에 배선용 차단기와 24V 전원 장치, 변압기가 있고 아래로 릴레이와 단자대가 줄지어 배선되어 있다.
제어 판넬 제작 — 전원부와 릴레이 배선
02

제작

제어 판넬을 설계·제작하고 출고 전에 사전 검사합니다.

TR-02
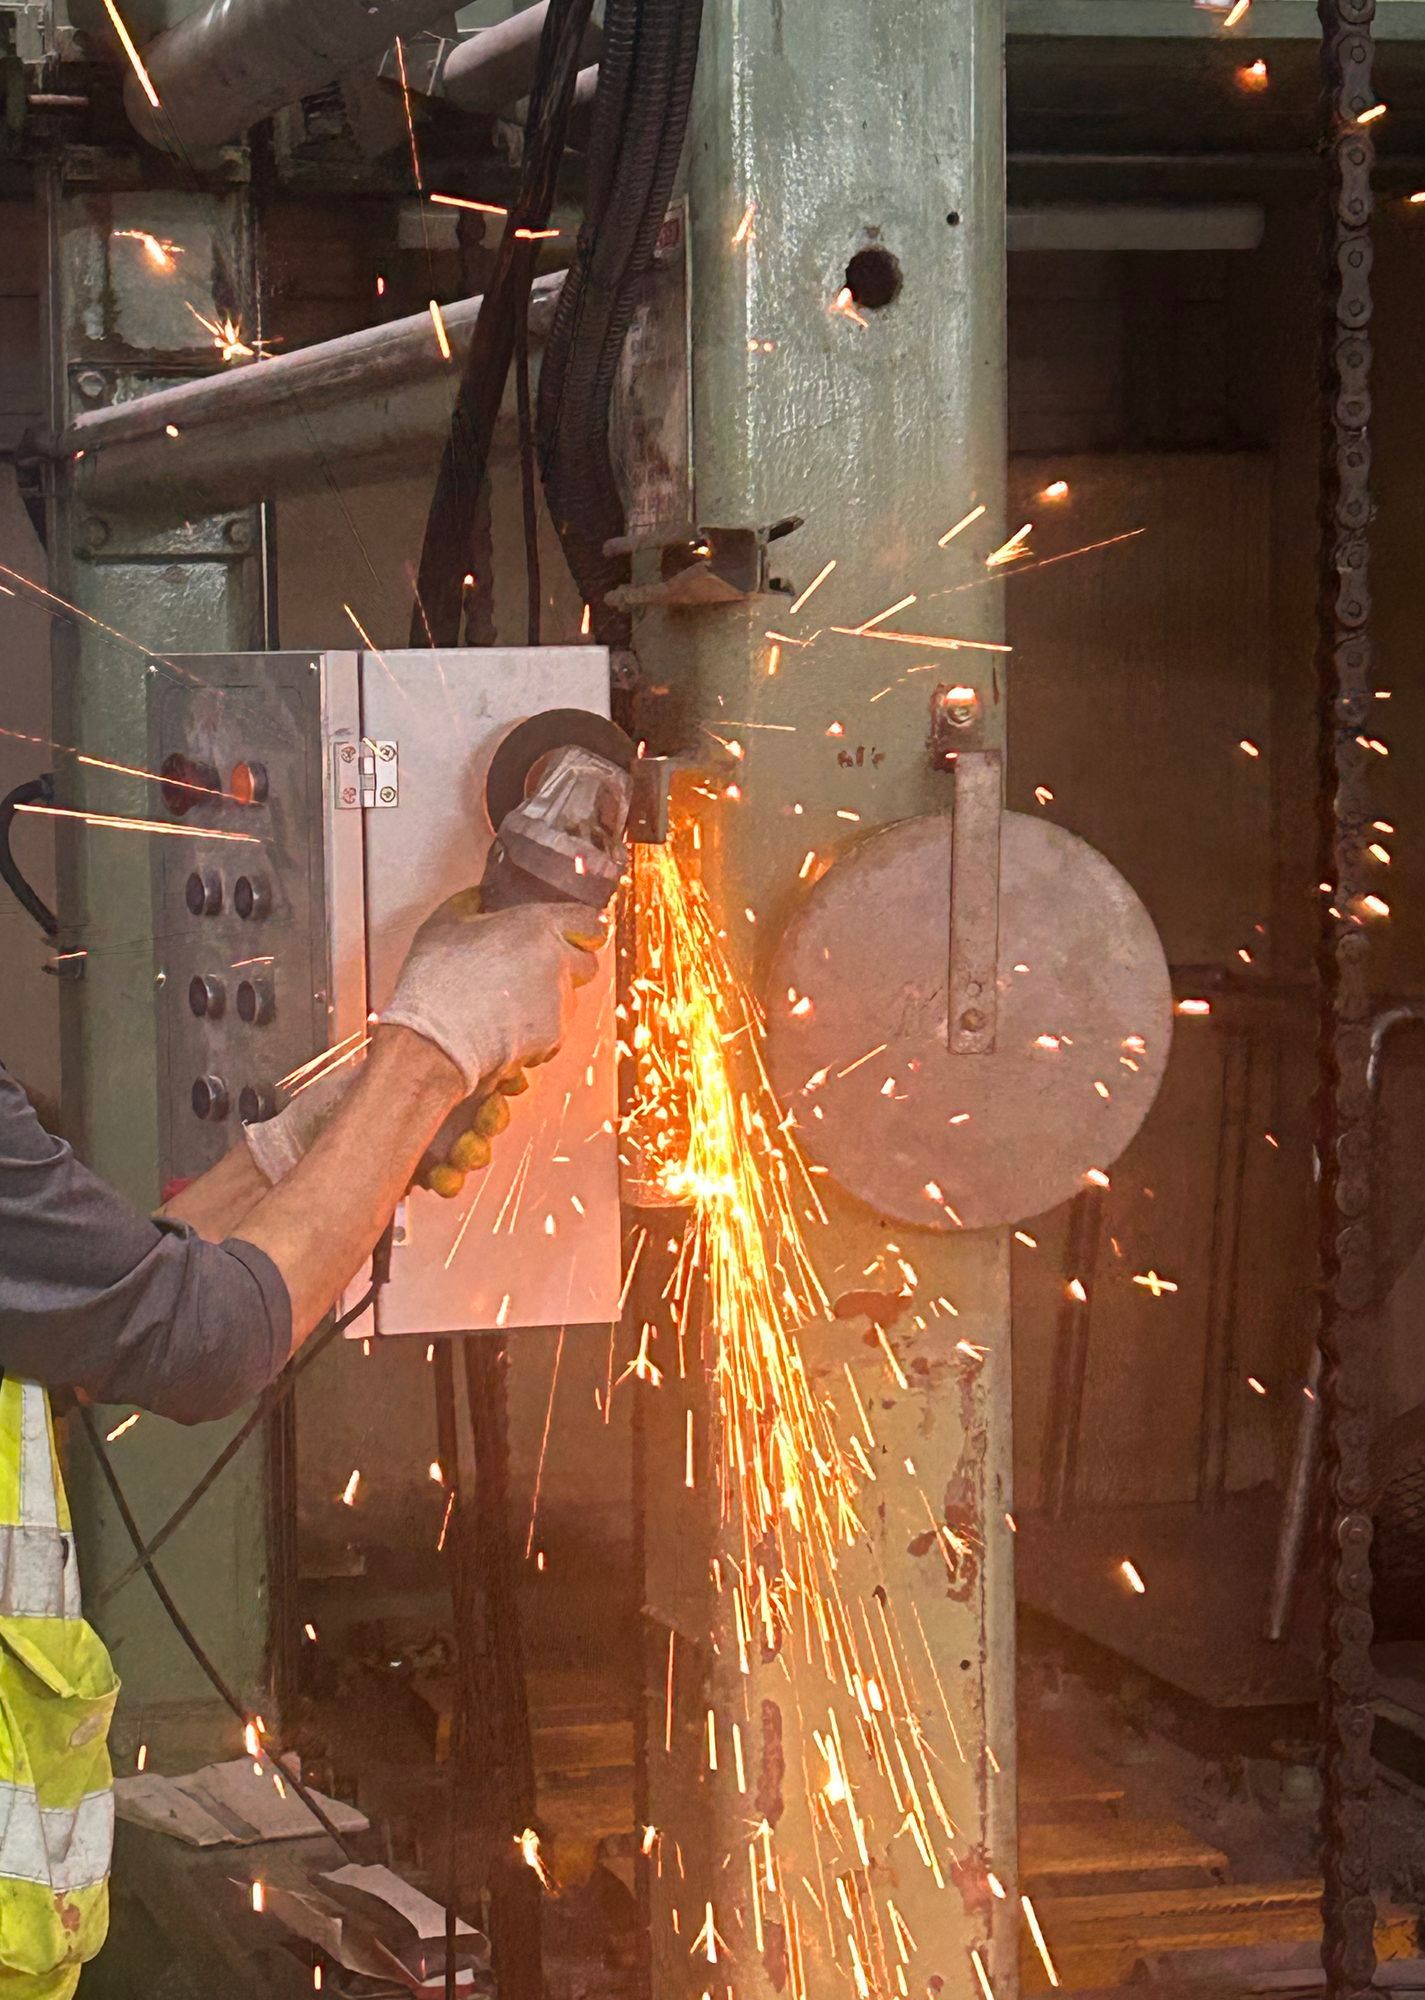
현장 기둥에 제어 박스를 고정하기 위해 작업자가 그라인더로 철재를 다듬고 있다. 불꽃이 튄다.
현장 설치 작업
03

설치

현장 설치·결선·전기공사를 정비 일정에 맞춥니다.

TR-02
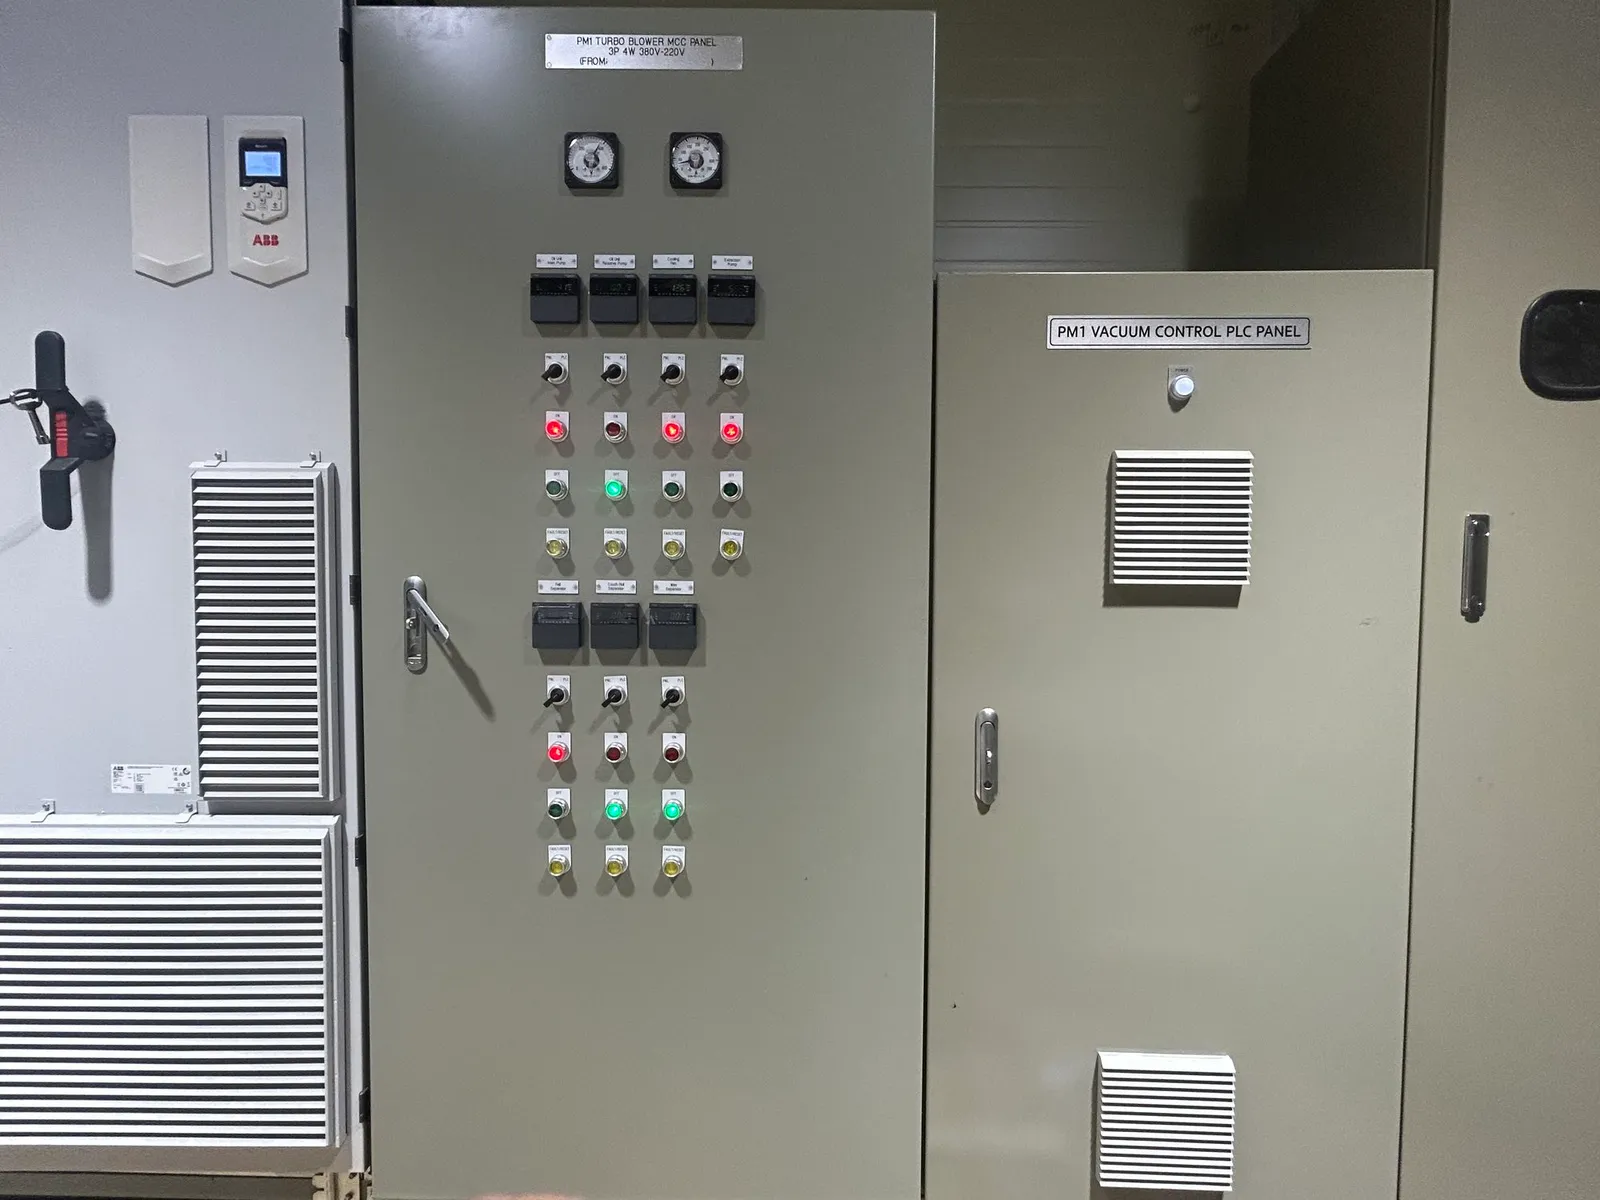
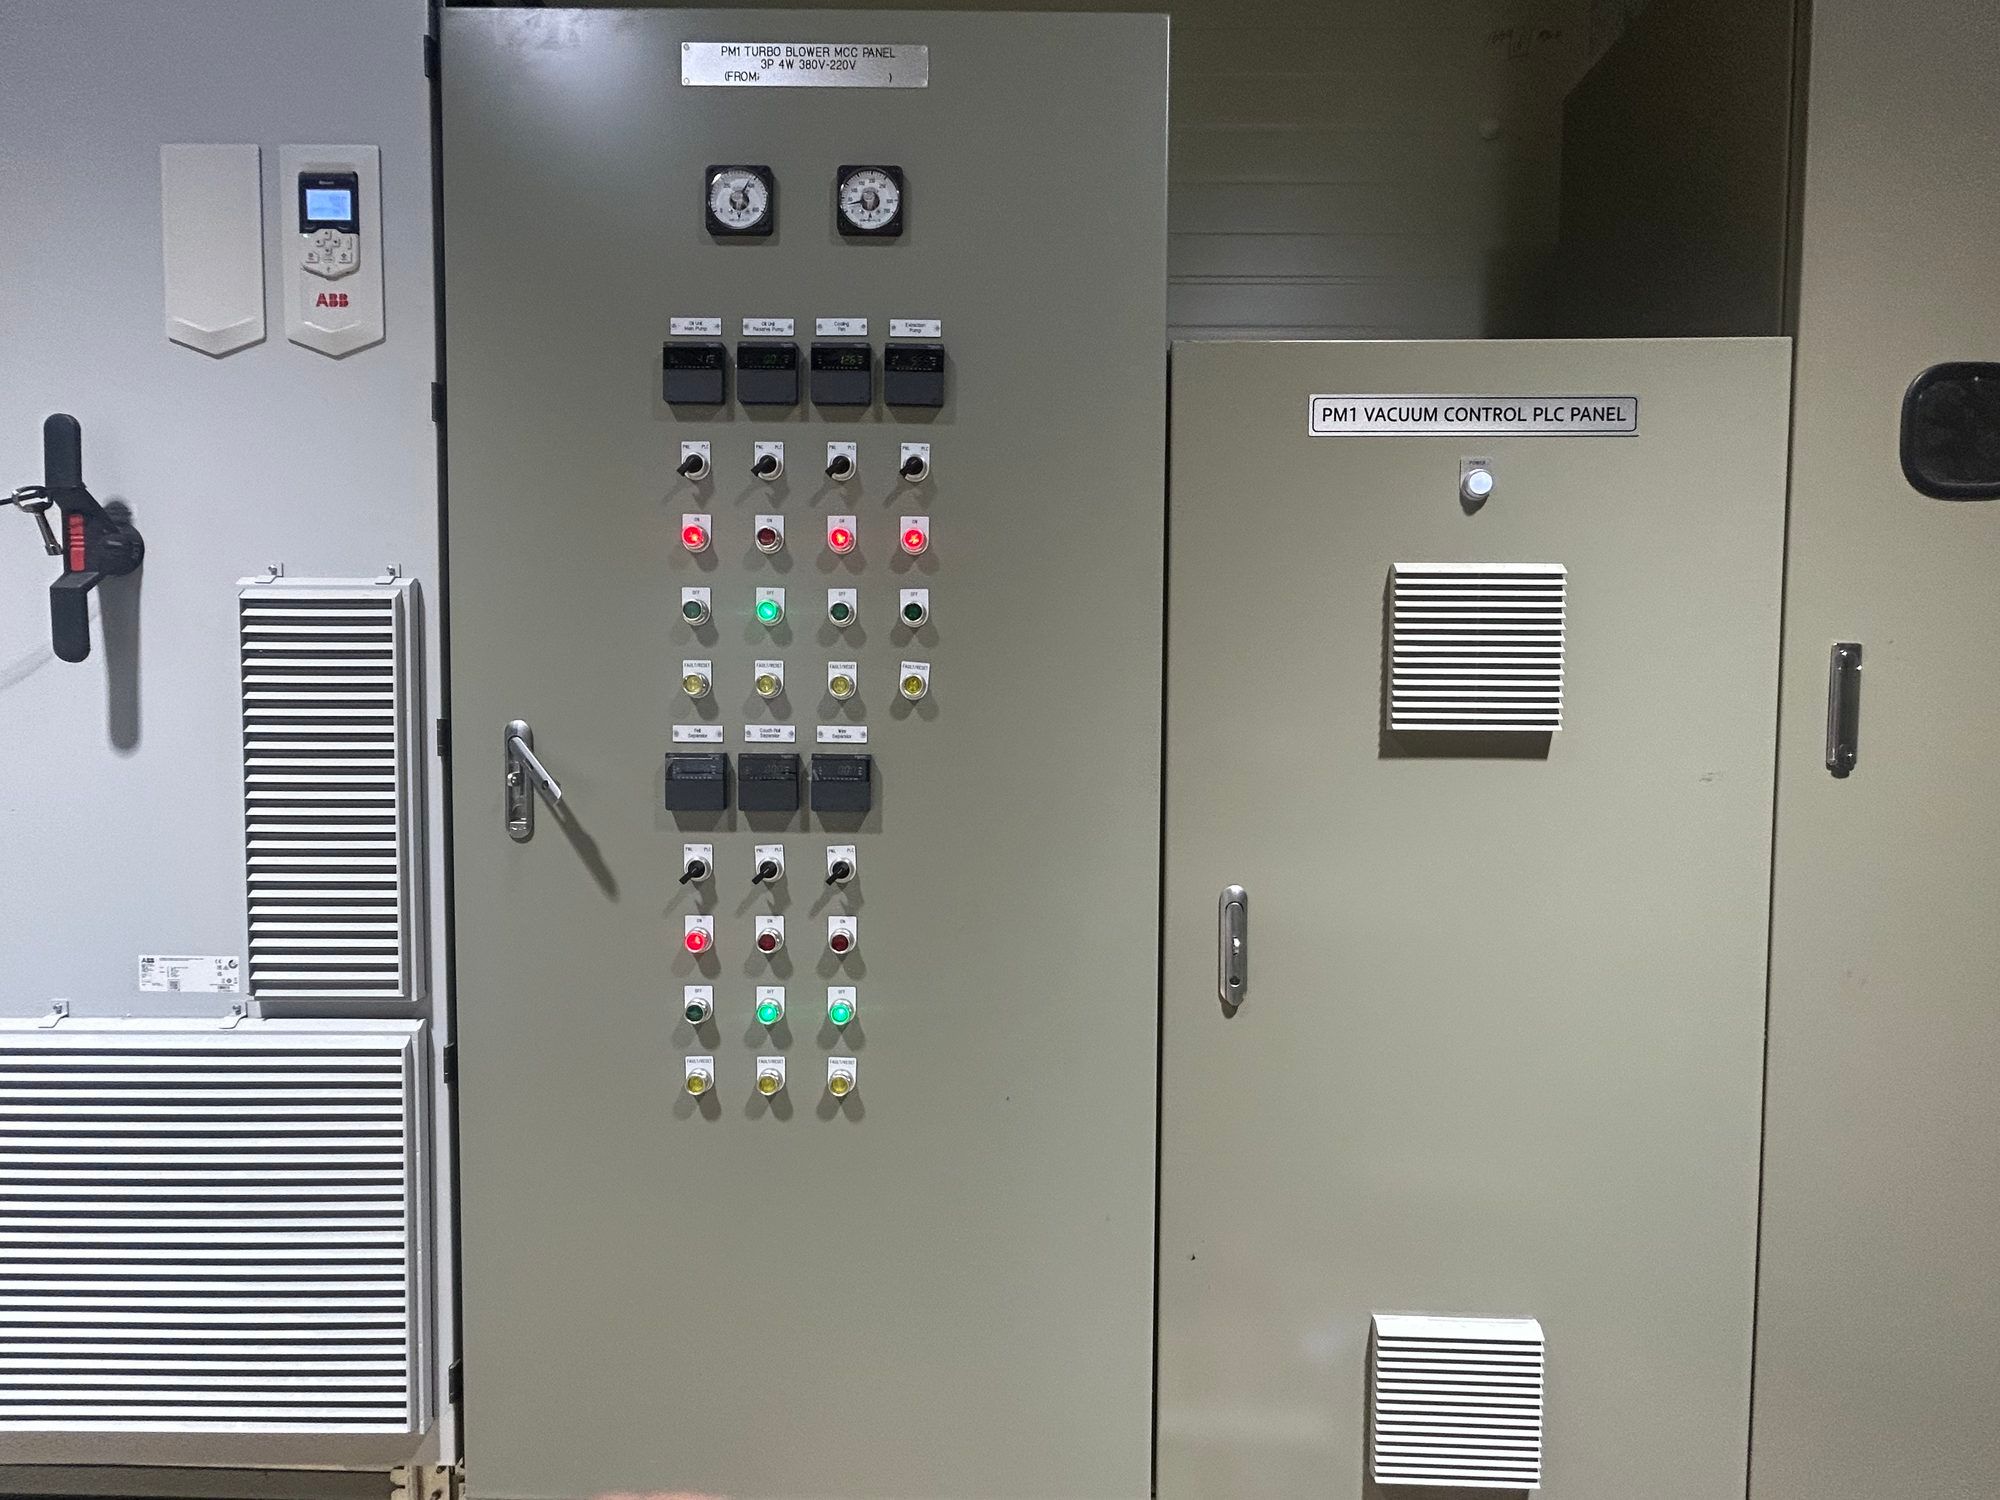
터보 블로워 MCC 판넬 문에 계기와 운전·정지 버튼, 상태 램프가 배치되어 있고 오른쪽에 진공 제어 PLC 판넬이 있다.
터보 블로워 MCC 판넬과 진공 제어 PLC 판넬
04

시운전

I/O 전수검사·인터록·자동운전을 확인하고 현장에서 튜닝합니다.

TR-03TR-04
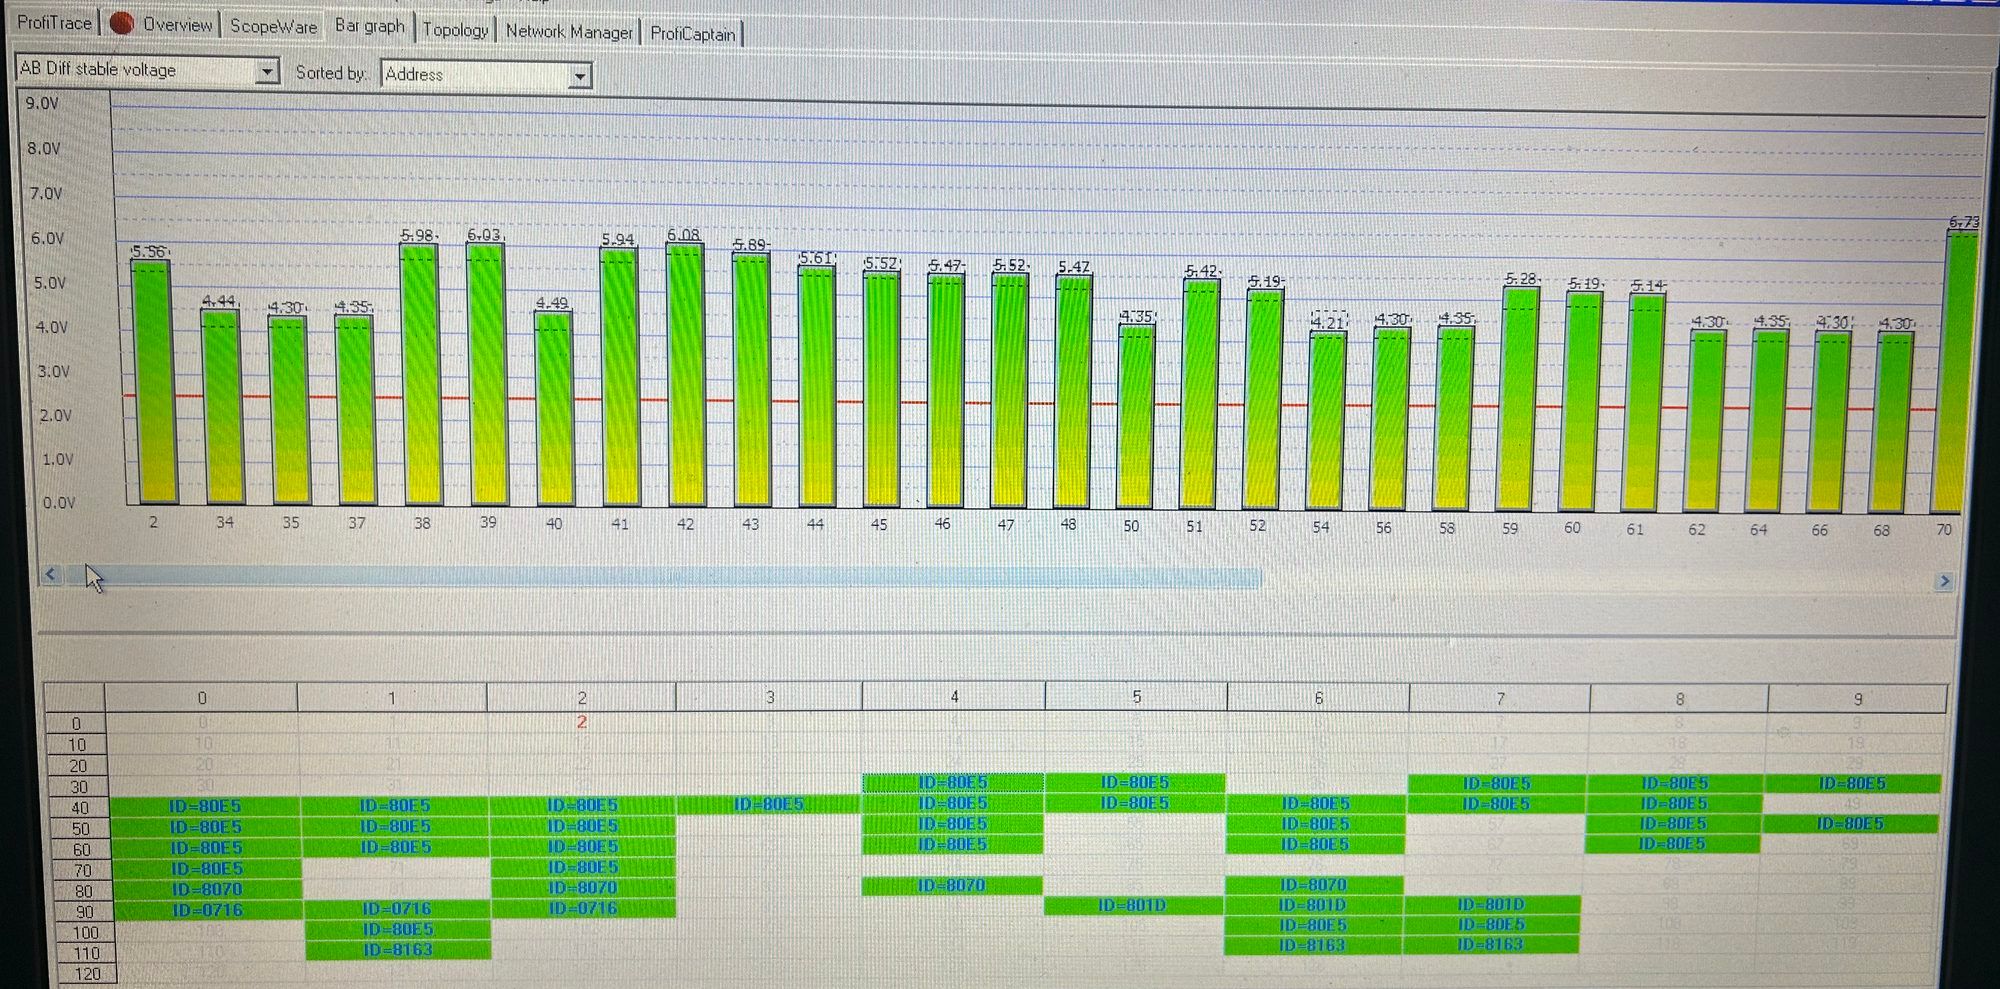
PROFIBUS 진단 프로그램 화면. 국 번호별 신호 전압을 막대그래프로, 아래에 접속된 국 목록을 표로 보여 준다.
PROFIBUS 네트워크 진단
05

유지보수

운전 중 드러난 계측·화면 문제를 바로잡고 개선합니다.

TR-06

함께한 고객·협력사

  • 한국제지
  • 한창제지
  • 쿠라레이
  • INEOS
  • 태림페이퍼
  • 한솔제지
  • 무림
  • SK on

공정과 설비에 대해 먼저 이야기해 주세요.

도면이나 현장 사진을 보내 주시면 검토 후 연락드립니다.